


Predgovor
Toleranca ±0,005 mm, elektrokemična obdelava v enem- koraku, 100-odstotna sledljivost-nismo le običajna delavnica za strojno obdelavo. Ob podpori raziskovalnega inštituta imamo celotno paleto proizvodne opreme, vključno z uvoženimi stružnicami, 3-, 4- in 5-osnimi obdelovalnimi centri, centri za elektrokemično obdelavo (ECM), stroji za EDM, stroji za žično EDM, sistemi za lasersko varjenje in stroji za rezkanje/oblikovanje zobnikov, kot tudi celovit sistem nadzora, ki vključuje Zeissove koordinatne merilne stroje in Inšpekcijski sistemi modre luči GOM. Imamo certifikate ISO 9001, IATF 16949 in AS9100D. Osredotočeni smo na tri področja:humanoidni roboti, vesoljske in medicinske naprave.
Humanoidni robot
Vrste komponent:
Planetarni nosilci, izhodne prirobnice, nosilci rotorjev, ohišja, končne kapice.
Ključne tehnične težave:
Visoko{0}}natančna montaža, ki temelji na zapletenih dimenzijskih nizih-.
Nadzor popačenja za tankostenske-dele (1,0–2,5 mm) med vpenjanjem.
Stroga stabilnost masovne-proizvodnje (CPK večji ali enak 1,33).
Visoko{0}}trdni materiali:7075-T6 Al/ 40Cr jeklo.
Viri za obdelavo:
Natančne stružnice:Gredi in prirobnice.
Več{0}}osni obdelovalni centri (3/4/5-osni):Nepravilne odprtine in stranski profili.
Visoko{0}}natančna počasna-hitrost žične EDM:Kompleksno rezanje in fina-končna obdelava.
Primer 1: Planetarni nosilec
1. Tehnični izzivi:
Prava toleranca položaja:Toleranca položaja za tri sklope lukenj za gred planetnega gonila mora biti znotrajΦ0,01 mm.
Cilindričnost:Cilindričnost lukenj gredi mora biti znotraj0,003 mm.
Značilnosti materiala:Izdelano iz7075-T6aluminijeve zlitine; zelo dovzetni zadeformacijaki jih povzročasprostitev preostale napetostipo strojni obdelavi.
2. Procesna pot:
Groba obdelava(Obdelovalni center - Odstranjevanje zalog) →Zdravljenje staranja(Lajšanje stresa) →Končna obdelava(Obdelovalni center - Luknje za gred in končne površine) →Počasna-hitrost WEDM(Kritične reže) →Celoten pregled CMM(Koordinatni merilni stroj)
3. Rešitve
| Izzivi | Rešitve | Rezultati |
| Pravi položaj 3 lukenj (Φ0,01 mm) | Obdelava vseh lukenj gredi v aenojna nastavitevza odpravo ponavljajočih se napak pri pozicioniranju. | Izmerjeni položaj Manjši ali enakΦ0,008 mm |
| Cilindričnost (0,003 mm) | UporabaPCD povrtalav kombinaciji zrezanje s konstantno temperaturo(20±1 stopinja). | Izmerjena cilindričnost:0,0025 mm |
| Obdelovalna deformacija | Izvajanjelajšanje-stresa staranje(180 stopinj × 4h) po grobi obdelavi. | Deformacija zmanjšana od0,03 mm do 0,008 mm |
4. Dostava
Proizvodna zmogljivost:800 enot/mesec
Stopnja donosa: 94%
CPK: 1.38
Primer 2: Izhodna prirobnica
1. Tehnični izzivi:
Iztekanje čelne strani:0,005 mm
Hrapavost površine parjenja:Ra 0,4
Pravi položaj navojnih lukenj:Φ0,05 mm
2. Procesna pot:
Obračanje(Konec + OD + ID) →MC Milling(Navojne luknje + lokacijske reže) →Razigljevanje → Čiščenje → 100% pregled
3. Rešitve
| Izzivi | Rešitve | Rezultati |
| Odmik čelne strani: 0,005 mm | Struženje čelne ploskve in parnih površin v aenojna nastavitev. | Izmerjeno odtekanje:0,003 mm |
| Površinska hrapavost: Ra 0,4 | UporabaCBN vložkiinvisoko{0}}trdne stružnice. | Izmerjeno Ra:0.32 |
| Pravi položaj navojnih lukenj | 5-osno rezkanjeuporabonavojni mlini. | Izmerjeni položaj:Manjši ali enak Φ0,03 mm |
4. Dostava
Proizvodna zmogljivost:1.200 enot/mesec
Stopnja donosa: 96%
Primer 3: Nosilec rotorja
1. Tehnični izzivi:
Zahteva za dinamično ravnotežje:Razred G2.5 (-komponenta, ki se vrti z visoko hitrostjo).
Kompleksna geometrija:Več rež za-nepravilno zmanjšanje teže.
Visoka nevarnost vibracij:Ne{0}}enakomerna debelina stene med obdelavo.
2. Procesna pot:
Stružnica groba obdelava(Profil + reže za-zmanjšanje teže) →Staranje → Končna obdelava(Datumi + Ležajni sedeži) →Test dinamičnega uravnoteženja → 100% pregled
3. Rešitve
| Izzivi | Rešitve | Rezultati |
| G2.5 Dinamično uravnoteženje | Rezervni material za korekcijo ravnotežja; izvajanje mikro{0}}prilagoditev na podlagi meritev dinamičnega uravnoteženja. | Izmerjeno:Ocena G1.6 |
| Nepravilni reži za-zmanjšanje teže | 5-osna simultana obdelavaz uporabo prilagojenih stožčastih{0}}končnih rezkarjev. | Eno{0}}prehodno oblikovanje zbrez sledi orodja. |
| Obdelovalne vibracije | Polnjenje regij s tankimi-stenamizlitina z nizko-tališčem-za pomožno podporo. | Izboljšana kakovost površine zbrez sledi klepetanja. |
4. Dostava
Proizvodna zmogljivost:600 enot/mesec
Stopnja donosa: 97%


Aerospace

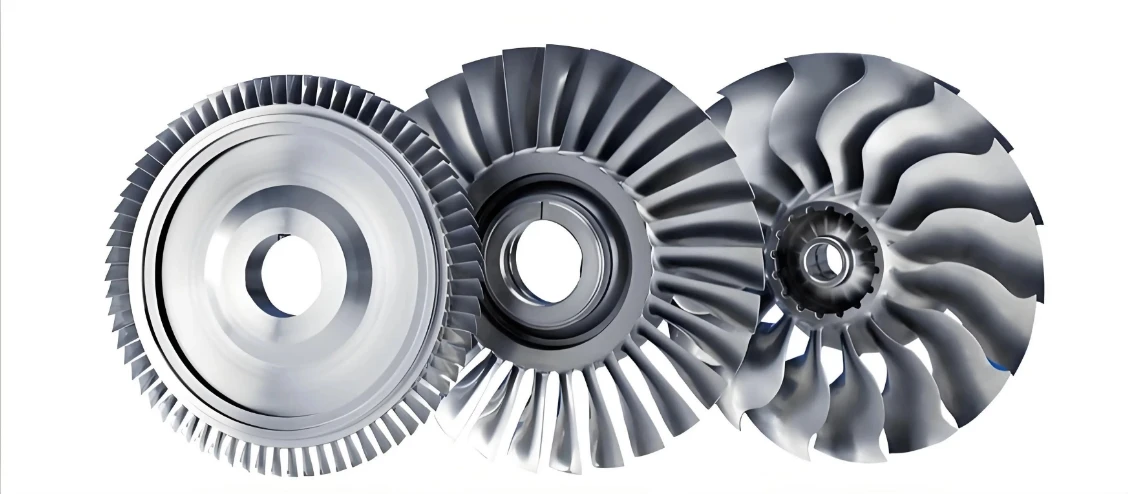
Deli vključujejo lopatice, vgrajene rotorje, vgrajene sklope pesta, sesalne rešetke, ohišja motorja in drugo.
1. primer: rezila
Neposredna obdelava prek centra za elektrokemijsko obdelavo (ECM).
1. Tehnični izzivi:
Kompleksna geometrija:Profili rezil so proste{0}}površine s strogimi zahtevami glede tolerance profila±0,025 mm.
Trdota materiala:PredvsemTitanova zlitina TC4inSuperzlitina GH4169; tradicionalno rezkanje vodi do čezmerne obrabe orodja in nevarnosti nastanka apreoblikovan sloj.
Ultra{0}}tanki robovi:Samo sprednji in zadnji robovi0,1–0,3 mmdebele, zaradi česar so zelo dovzetne za deformacije ali toplotne opekline-.
2. Prednosti postopka ECM:
Brez obrabe orodja:Katoda ni izpostavljena fizični obrabi, kar omogoča dolgoročno-uporabo po eni sami fazi načrtovanja.
Vrhunska celovitost materiala:Postopek vključujebrez rezalne toplote, brez mehanskih obremenitev, in je popolnomapreoblikovati-plast-brezplačno.
Visoka kakovost površine:Hrapavost površine lahko dosežeteRa < 0,1 μm.
Vsestranskost materiala:Možnost strojne obdelave katerega kolikovinske materiale,-{1}}ki jih je težko rezati, ne glede na trdoto.
3. Procesna pot
Zasnova katode (temelji na digitalnem modelu) → Groba obdelava ECM (85 % odstranjevanja materiala) → Končna obdelava ECM (končni profil) → Čiščenje → Celoten pregled CMM
4. Rešitve
| Izzivi | Rešitve | Rezultati |
| Prosti{0}}površinski profil | Inverzna katodna zasnova + impulzni ECM (PECM) | Izmerjeni profil:Manjši ali enak 0,018 mm |
| Obdelava tankih robov (0,2 mm) | Nizka napetost + kratek impulz za nadzor stopnje raztapljanja | Nepoškodovani robovi zbrez pre-jedkanja |
| GH4169 Težavnost | Brez{0}}kontaktna obdelava ECM, neodvisna od trdote materiala | 3x povečanje učinkovitostiv primerjavi z rezkanjem |
| Površinska celovitost | Gladka površina, naravno pridobljena z ECM zbrez mikro{0}}razpok | IzmerjenoRa 0,08 μm; preoblikovati-plast-brezplačno |
5. Inšpekcijske metode
CMM ZEISS:Skeniranje profila rezil in generiranje primerjalnih zemljevidov oblakov točk.
Skeniranje modre svetlobe GOM:Polno{0}}dimenzionalno skeniranje in ustvarjanje barvnih zemljevidov odstopanj CAD.
6. Dostava
Kapaciteta serije:200 enot/mesec (tipična dolžina rezila: 80 mm).
Čas izvedbe:15 delovnih dni (po pripravljenosti katode).
Izkupiček pri prvem-prehodu (FPY): 99%
Primer 2: Blisk (rotor z integriranimi lopaticami)
5-osna simultana obdelava
1. Tehnični izzivi:
Globoki in ozki pretočni kanali:Največje razmerje stranic je 10:1, kar vodi do slabe dostopnosti orodja.
Tanko{0}}rezila:Najmanjša debelina 0,8 mm, kar predstavlja visoko tveganje za strojne vibracije.
Materiali:TC4 titanova zlitina/7075 aluminijeva zlitina.
2. Procesna pot:
5-osna groba obdelava(groba obdelava orodij z velikim-premerom) →Lajšanje-stresa Staranje → 5-osna končna obdelava(Rezila + pretočni kanali) →Lokalno ročno poliranje → Celoten pregled CMM
3. Rešitve
| Izzivi | Rešitve | Rezultati |
| Globoki in ozki pretočni kanali | Prilagojeni konični rezkarji z dolgim-vratom-kroglice (razmerje L/D 12:1) +trohoidno rezkanje. | Brez motenj; gladki pretočni kanali. |
| Vibracija-rezila s tankimi stenami | Nizka radialna globina reza (0,1 mm) +visoko{0}}hitrostna obdelava (HSM). | Brez sledi klepetanja; enakomerna debelina stene. |
| Toleranca površinskega profila | Hibridna strategija5-osno bočno rezkanjeintočkovno rezkanje. | Izmerjena toleranca profila:Manjši ali enak 0,02 mm. |
4. Dostava
Tipična specifikacija:Propeler Φ150 mm
Kapaciteta serije:30 enot/mesec
Čas izvedbe:20 delovnih dni
Stopnja donosa: 96%
Primer 3: Rešetka dovodnega kanala
ECM{0}}oblikovanje v enem koraku
1. Tehnični izzivi:
Struktura goste mreže:Debelina stene rešetke 0,5 mm z razmikom 1,5 mm.
Extreme aspect ratio (>20:1):Nemogoče obdelati s tradicionalnim rezkanjem.
Površinska obdelava:Zahteva glede hrapavosti notranje steneRa 0,8.
2. Procesna pot:
ECM{0}}oblikovanje v enem koraku(Katoda za hkratno obdelavo vseh rešetk) →Čiščenje → Inšpekcija
3. Rešitve
| Izzivi | Rešitve | Rezultati |
| Obdelava z gosto mrežo | Več{0}}zasnova katode z več odprtinami za hkratno obdelavo vseh mrež. | Čas cikla na enoto:< 10 mins |
| Omejitve razmerja stranic | Brez{0}}kontaktni postopek ECM; ni omejen z globino obdelave. | Globina mreže do50 mm+ |
| Hrapavost notranje stene | Naravno gladka površinska obdelava, dosežena z ECM. | Izmerjeno Ra:0.6–0.8μm |
4. Dostava
Proizvodna zmogljivost:50 enot/mesec
Stopnja donosa: 99%

Medicinski pripomočki

Študija primera: umetno srce (ventrikularna črpalka)
1. Tehnični izzivi:
Hrapavost površine:Zahteva za pretočni kanalRa Manjši ali enak 0,1 μm(ključno za preprečevanje tromboze/nastajanja krvnih strdkov).
Material in biokompatibilnost: TC4 titanova zlitinas strogimi standardi biokompatibilnosti.
Kompleksna geometrija:Zapleteni notranji pretočni kanali, ki sonemogoče neposredno obdelatiz običajnimi mehanskimi metodami.
2. Prednosti postopka ECM:
Brezšivna integracija:Enostopenjska obdelava- celotnega pretočnega kanala zbrez šivov.
Ultra{0}}fin zaključek:Površinska hrapavost dosegljiva medRa 0,05–0,08 μm.
Visoka integriteta:Popolnoma brez sledi orodja inmikro{0}}razpoke.
3. Procesna pot:
5-osna groba obdelava(Datumi + zunanji profil) →Končna obdelava ECM(Pretočni kanali) →Ultrazvočno čiščenje → Embalaža čistih prostorov
4. Rešitve
| Izzivi | Rešitve | Rezultati |
| Pretočni kanal Ra Manjši ali enak 0,1 μm | Brez{0}}kontaktni ECM; oblikovanje inverzne elektrode. | Izmerjeno Ra:0.06–0.08 μm |
| Oblikovanje kompleksnega pretočnega kanala | Eno{0}}obdelava s profilnimi elektrodami. | Brezhibno; brez sledi orodja. |
| Biokompatibilnost | Elektrolit-na osnovi čiste vode + ultrazvočno čiščenje. | Opravljeno testiranje citotoksičnosti. |
| Celo-dimenzionalni pregled | Skeniranje modre svetlobe GOM + 3D digitalna primerjava. | Odstopanje od CAD modela:Manjši ali enak 0,02 mm |
5. Dostava
Kapaciteta serije:20 kompletov/mesec (ohišje črpalke + rotor)
Čas izvedbe:25 delovnih dni (vključno z oblikovanjem in izdelavo elektrod)
Stopnja donosa: 95%
Naše osnovne zmogljivosti
- Natančnost obdelave:±0,005 mm (standardno) / ±0,001 mm (specifično)
- Hrapavost površine:Ra 0,05 μm (ECM Mirror Grade)
- Ključna oprema:Uvožene stružnice, uvoženi 3/4/5-osni obdelovalni centri, uvoženi EDM, uvoženi obdelovalni centri ECM, WEDM s počasnimi vrtljaji, lasersko varjenje, stroji za rezkanje zobnikov in stroji za rezkanje zobnikov.
- Inšpekcijska oprema:ZEISS CMM, skenerji modre svetlobe GOM, testerji hrapavosti itd.
- Materialne zmogljivosti:Titanove zlitine (TC4/TC4 ELI), superzlitine (GH4169), aluminijeve zlitine (7075/6061), 40CrNiMoA in nerjavno jeklo (17-4/316L).
- Certifikacijski sistemi:ISO9001 / IATF 16949 / AS9100D
- Tehnična potrditev:Podprto z raziskovalnimi inštituti, skupnimi zbirkami podatkov o procesih in delovno postajo Academican.
- Specializiran postopek:ECM (Electrochemical Machining) integralno oblikovanje.
Naše storitvene zaveze
Ocena risanja:Odziv analize proizvodnosti (DFM).2 uri.
citat:Uradna ponudba, izdana v24 ur.
Pospešena izdelava prototipov: 3–5 delovnih dni(za preproste dele).
Zaupnost:NDA podpisana; risbe, ki se uporabljajo izključno za namene ponudbe in proizvodnje.



